Kit de actualización para el forrado automático de tapas duras
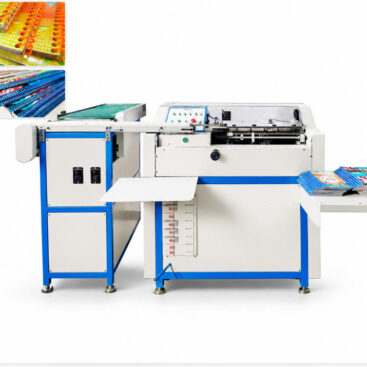
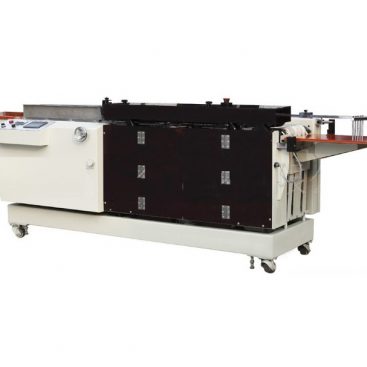
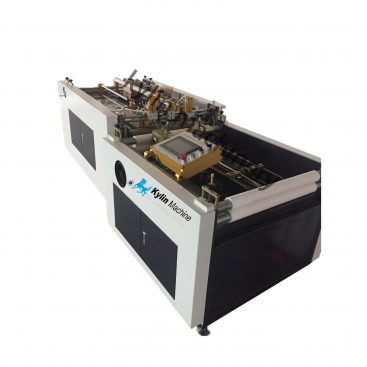
Automatice el forrado de los cuatro lados de tapas duras conectando la KYB03B a su encoladora automática de papel para cubiertas. Su flujo de trabajo en forma de L combina el forrado de lados, el prensado de esquinas, la transferencia mediante brazo y el aplanado final para reducir la manipulación manual y aprovechar mejor el espacio de la fábrica.
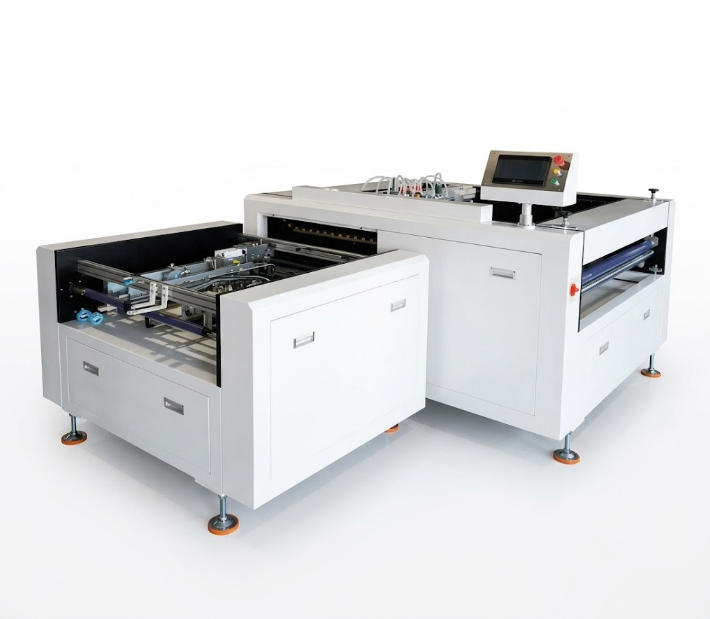
Diseñada para integrarse con una línea de encolado de papel para cubiertas compatible. Confirme la disposición final y la compatibilidad del producto antes de realizar el pedido.
De la manipulación manual a una línea más integrada
Cuando el forrado de tapas depende de operaciones manuales independientes, puede resultar difícil controlar los tiempos de manipulación y la uniformidad del acabado. La KYB03B integra varias etapas de forrado en un proceso coordinado.
Desafíos habituales de producción
- Traslados manuales repetidos entre las estaciones de forrado, prensado de esquinas y aplanado.
- Manipulación intensiva que puede limitar el flujo entre el encolado previo y el acabado de las tapas.
- Acabados desiguales en esquinas y bordes cuando cada tapa debe alinearse a mano.
- Máquinas y puestos independientes que ocupan espacio valioso de producción.
- Dificultad para procesar tapas con formas especiales sin revisar el mecanismo y las herramientas de forrado.
Qué está diseñada para mejorar la KYB03B
- Transferencia automatizada durante las etapas principales de forrado y prensado de esquinas.
- Conexión con una encoladora automática de papel para cubiertas compatible.
- Forrado controlado de los cuatro lados, seguido de aplanado y eliminación de burbujas mediante presión.
- Distribución de la máquina en forma de L, pensada para reducir el espacio ocupado por la línea.
- Mecanismo posterior diseñado para determinados perfiles de tapas duras, sujeto a la comprobación de muestras.
Calcule su posible ahorro de mano de obra
Introduzca sus propios datos para evaluar un escenario. Esta calculadora ofrece estimaciones y no garantiza ahorros ni resultados de producción.
Método: ahorro de mano de obra = (operarios actuales − operarios previstos, con mínimo cero) × costo laboral mensual. El beneficio neto mensual suma el beneficio bruto adicional opcional y resta los costos operativos adicionales. El plazo de recuperación y el ROI se calculan exclusivamente con los valores introducidos; excluya beneficios que no pueda justificar.
Diseñada para su proceso actual de tapas duras
La KYB03B es una actualización para fábricas que desean automatizar el forrado de tapas sin tener que sustituir necesariamente todos los equipos anteriores de la línea.
Conexión con su línea de encolado
Diseñada para trabajar con una encoladora automática de papel para cubiertas compatible. Antes de la integración, confirme la altura del transportador, la dirección de salida, el formato de la tapa y la interfaz de control.
Forrado automático de cuatro lados
La tapa pasa por el primer forrado, el prensado de esquinas, la transferencia, el forrado de los lados restantes y el aplanado final, reduciendo la manipulación manual repetida.
Prensado de esquinas integrado
Las esquinas se moldean en una estación específica antes de que el brazo de transferencia lleve la pieza a la siguiente posición de forrado.
Para determinados perfiles de tapa
El mecanismo posterior está diseñado para distintas formas, incluidos perfiles en V y cóncavo-convexos. La idoneidad debe verificarse con muestras o planos reales.
Distribución en L que aprovecha el espacio
La disposición en L ayuda a organizar las etapas en un espacio más compacto que una línea recta larga, según la configuración de la línea existente.
Diseñada para un acabado más uniforme
El forrado y prensado integrados ayudan a aplanar la tapa y eliminar burbujas. El resultado también depende del papel, cartón, adhesivo, ajustes y construcción de la tapa.
Cuatro etapas desde la entrada hasta la tapa terminada
Una secuencia coordinada conecta las estaciones de forrado con el prensado de esquinas, la transferencia y el aplanado final.
Forrado de los dos primeros lados
La tapa entra en la máquina y el mecanismo inicial pliega y forra el primer par de lados.
Prensado de esquinas
La tapa avanza a la estación de esquinas, donde se prensan las cuatro esquinas para la siguiente operación.
Transferencia y forrado final
Un brazo recoge la tapa y la traslada a la siguiente posición, donde se forran los dos lados restantes.
Aplanado y salida
La tapa se prensa para alisar la cubierta y ayudar a eliminar las burbujas atrapadas antes de salir del proceso.
La secuencia exacta, las direcciones de entrada y salida y la disposición de conexión deben confirmarse según la configuración de su línea.
Especificaciones de la KYB03B
Utilice estos datos de referencia para la planificación inicial. Confirme la configuración y el formato del producto con Kylin Machines antes de realizar el pedido.
| Parámetro | Especificación |
|---|---|
| Modelo | KYB03B |
| Velocidad máxima de producción indicada | Hasta 35 piezas/min |
| Dimensiones de la máquina (largo × ancho × alto) | Aprox. 3.070 × 2.340 × 1.460 mm |
| Potencia nominal | 5,5 kW |
| Alimentación eléctrica | CA 220 V, monofásica, 50 Hz |
| Presión de aire requerida | 0,6–0,8 MPa |
| Peso de la máquina | Aprox. 1.350 kg |
| Longitud del producto | 125–940 mm |
| Ancho del producto | 75 mm sin prensado de esquinas / 115–460 mm con prensado de esquinas |
| Grosor del producto | 1,5–4 mm |
* La producción real depende del producto, los materiales, la configuración y las condiciones de funcionamiento. Las dimensiones y los rangos de producto indicados deben verificarse para la configuración requerida. Contáctenos para confirmar la idoneidad para su aplicación.
Vea el proceso automático de forrado de tapas duras
Vea el video para conocer el proceso de la KYB03B y comparta sus muestras y los detalles de su línea actual para estudiar un plan de integración.
Qué observar en la demostración
- Cómo se desplaza la tapa entre las estaciones de forrado.
- Cómo se integra el prensado de esquinas en el proceso.
- Cómo el brazo traslada la tapa para forrar los lados restantes.
- Cómo podría conectarse la máquina con el proceso de encolado anterior.
El video sirve como referencia del proceso. Confirme el rendimiento y la compatibilidad con sus materiales y especificaciones reales.
Abrir video en YouTube ↗Preguntas frecuentes
Información práctica para fábricas que evalúan la automatización del forrado de tapas duras.
La KYB03B automatiza el forrado de los cuatro lados de tapas duras para libros y cuadernos. Forra dos lados, traslada la tapa para prensar las esquinas, utiliza un brazo para llevarla a la siguiente estación, forra los otros dos lados y la prensa para aplanarla. Está diseñada para conectarse a una encoladora automática compatible después de comprobar la interfaz y la distribución.
Sí. El kit está diseñado para integrarse con una encoladora automática existente. Antes de confirmarlo, el equipo técnico debe revisar la dirección de transferencia, la altura del transportador, las dimensiones de la tapa, la interfaz y el espacio disponible.
La velocidad máxima indicada es de hasta 35 piezas por minuto. La producción real depende del formato, el material, los requisitos de las esquinas, la configuración y las condiciones de funcionamiento. Recomendamos confirmar el producto y los objetivos de producción antes de la compra.
El mecanismo posterior está diseñado para distintas formas, incluidos perfiles en V y cóncavo-convexos. Envíe planos o muestras físicas para comprobar el mecanismo necesario y la idoneidad para su diseño concreto.
La especificación suministrada indica una longitud de 125–940 mm, un ancho de 75 mm sin prensado de esquinas o de 115–460 mm con prensado, y un grosor de 1,5–4 mm. Confirme con el equipo técnico el rango de ancho y la configuración aplicables a su formato.
Indique el largo, ancho y grosor de la tapa; su perfil y requisitos de esquinas; los materiales del papel y cartón; el modelo de su encoladora; la producción objetivo; las direcciones de entrada y salida; la distribución o el espacio disponible; y envíe fotografías o muestras. Esto ayuda a evaluar la integración y la configuración necesarias.
Las especificaciones suministradas indican una potencia nominal de 5,5 kW, alimentación de CA 220 V monofásica a 50 Hz y presión de aire de 0,6–0,8 MPa. Confirme la normativa eléctrica local y la capacidad del compresor antes de la instalación.
Cómo evaluar una actualización para el forrado automático de tapas duras
Una guía práctica para encuadernadores, fabricantes de cuadernos y equipos de acabados gráficos que planean integrar su línea de producción de tapas duras.
Empiece por la línea, no solo por la máquina
Una máquina automática para forrar tapas duras debe evaluarse como parte de todo el flujo de producción. Si su fábrica ya utiliza una encoladora automática de papel para cubiertas, un kit de actualización puede permitir automatizar el forrado posterior sin sustituir un equipo anterior compatible. La clave es confirmar que la salida de la estación de encolado pueda transferirse de manera fiable a la forradora y que ambos sistemas admitan sus formatos.
Antes de solicitar una cotización, prepare las dimensiones básicas de la distribución, los tamaños de las tapas, los materiales y los objetivos de producción. Incluya el modelo de la encoladora, la dirección de salida, la altura del transportador y las restricciones de acceso del operario. Estos datos facilitan la evaluación de la integración, el acceso seguro y la manipulación de materiales.
Para que un proyecto de automatización tenga éxito, verifique toda la transferencia entre máquinas, no solo la velocidad nominal de cada equipo.
Compruebe la construcción y las formas de las tapas
Las tapas para libros, cuadernos, agendas, álbumes fotográficos y otros productos rígidos pueden emplear distintos grosores de cartón, papeles de cubierta, construcciones de esquina y requisitos de acabado. El rango de tamaños indicado es un punto de partida, no sustituye las pruebas con muestras. En el caso de tapas en V o cóncavo-convexas, comparta planos o muestras físicas para revisar el recorrido de forrado y las herramientas antes de definir la configuración.
Solicite al proveedor que confirme las dimensiones aplicables a la configuración de prensado de esquinas necesaria. Esto es especialmente importante cuando los rangos de producto se expresan de forma diferente según se utilice o no el prensado. Revise también cómo las características del adhesivo, el recubrimiento o laminado del papel, la rigidez del cartón y la humedad pueden afectar el forrado y el aplanado final.
Evalúe la inversión con supuestos realistas
La automatización puede afectar la asignación de personal, la uniformidad de la producción, los retrabajos, el uso del espacio y la coordinación entre las operaciones anteriores y posteriores. Estos beneficios varían según la fábrica. Una estimación útil del retorno de la inversión debe considerar el personal actual, los costos laborales totales reales, el personal previsto tras la instalación, la cotización real de la máquina, los costos operativos adicionales y solo el beneficio bruto incremental que pueda atribuirse razonablemente a una mayor producción vendible.
La calculadora anterior sirve para evaluar escenarios. No presupone que la máquina eliminará un número fijo de puestos ni que la capacidad adicional se convertirá automáticamente en ventas. Compare un escenario conservador con uno objetivo e incluya en la inversión la integración, la capacitación, la puesta en marcha y las modificaciones de la línea.
Planifique el espacio y el acceso para mantenimiento
La KYB03B utiliza una distribución en L diseñada para aprovechar mejor el espacio del proceso combinado. Reserve espacio para cargar materiales, acceder a la máquina, realizar mantenimiento, conectar el aire comprimido, aislar la alimentación eléctrica y recoger las tapas terminadas. El espacio final depende de la conexión con la línea de encolado y de la ubicación del giro.
Una distribución compacta no debe comprometer el acceso seguro. Facilite un plano actualizado de la fábrica y consulte con el proveedor el acceso para servicio, las protecciones y el flujo de trabajo del operario. Para instalaciones de exportación, confirme la configuración eléctrica y los documentos de conformidad local exigidos en el país de destino.
Qué enviar al proveedor para una evaluación útil
Una consulta completa suele incluir planos de las tapas, largo y ancho, grosor del cartón, tipo de papel, detalles de las esquinas, producción objetivo, modelo de la encoladora, fotografías, plano de la fábrica y requisitos eléctricos del país de destino. Si es posible, proporcione muestras de acabados aceptables y defectuosos para definir el estándar de calidad. Esta información permite al equipo técnico revisar la compatibilidad antes de recomendar una configuración definitiva.
Para conocer más sobre equipos de producción de tapas duras y selección de líneas, consulte nuestras guías sobre selección de máquinas 2 en 1 para cajas rígidas y tapas duras, selección de máquinas para fabricar tapas duras y comparación de procesos de fabricación de tapas.


Conecte su línea de encolado al forrado automático de tapas
Envíe las dimensiones y muestras de su producto, junto con los datos de su máquina actual. Kylin Machines puede evaluar la aplicación y estudiar una configuración, una distribución y una cotización adecuadas.
Contacte con ventas por WhatsApp: +86-13809820550
La velocidad de producción indicada es un máximo y no garantiza la misma producción para todas las tapas. La producción real y la idoneidad dependen del tamaño, los materiales, la configuración, la integración y las condiciones de funcionamiento.
Solicite una cotización para la KYB03B
Comparta los requisitos de su producto y línea de producción.